Les embouts Torx pour vissage à choc représentent un investissement technique dont la rentabilité dépend directement de la qualité du choix initial. Une étude menée auprès de professionnels du bâtiment révèle que près de 40 % des défaillances prématurées d’embouts proviennent d’erreurs d’achat évitables. Ces outils, soumis à des contraintes mécaniques intenses, nécessitent une sélection rigoureuse pour garantir performance et durabilité.
Le marché propose une offre pléthorique d’embouts Torx, avec des gammes allant du bas de gamme aux produits professionnels haut de gamme. Face à cette diversité, les acheteurs commettent régulièrement des erreurs qui se traduisent par des ruptures prématurées, une usure accélérée ou une incompatibilité avec leurs outils. Identifier ces pièges avant l’achat permet d’optimiser son budget tout en s’équipant d’accessoires adaptés à ses besoins réels.
A lire également : À la découverte du parcours remarquable de Christian Piot
Cet article examine cinq erreurs courantes qui compromettent la réussite d’un achat d’embouts Torx pour vissage à choc, avec les clés pour les éviter et sélectionner des produits performants.
Table des matières
- 1 Négliger la différence entre embouts standards et embouts pour vissage à choc
- 2 Sous-estimer l’importance de la certification et de la norme de qualité
- 3 Choisir la mauvaise taille ou le mauvais profil Torx
- 4 Privilégier le prix au détriment de la durabilité
- 5 Ignorer la compatibilité avec son outillage existant
- 6 Faire les bons choix pour un équipement durable et performant
Négliger la différence entre embouts standards et embouts pour vissage à choc
L’erreur la plus fréquente consiste à confondre embouts standards et embouts conçus spécifiquement pour le vissage à choc. Les professionnels qui souhaitent en savoir plus sur les spécifications techniques découvrent que ces deux catégories présentent des différences structurelles fondamentales. Les embouts standards, destinés aux visseuses classiques, ne résistent pas aux impacts répétés générés par les visseuses à choc.
A lire en complément : Les avantages surprenants d'engager un chef à domicile au Havre
Les embouts pour vissage à choc bénéficient d’un traitement thermique spécifique qui leur confère une résistance accrue aux contraintes mécaniques. Leur acier subit une trempe particulière, créant une structure moléculaire capable d’absorber les chocs sans se fracturer. La zone de torsion, située entre l’embout et l’emmanchement, est également renforcée pour encaisser les couples élevés générés par les outils pneumatiques ou électriques à percussion.
Un embout standard utilisé sur une visseuse à choc présente une durée de vie réduite de 70 à 80 % comparé à un embout adapté. Les signes révélateurs d’une inadéquation incluent une usure rapide des pans, des fissures visibles sur le corps métallique et une déformation de la pointe. Ces défaillances surviennent généralement après quelques dizaines d’utilisations seulement, là où un embout approprié peut supporter plusieurs milliers de cycles.
Comment identifier un véritable embout pour vissage à choc
Les fabricants sérieux indiquent clairement la compatibilité avec le vissage à choc sur l’emballage. Recherchez les mentions « impact rated », « choc » ou le symbole d’une enclume. La couleur constitue également un indice : les embouts pour vissage à choc arborent souvent une finition noire ou dorée, résultat d’un traitement de surface spécifique. Le poids représente un autre critère, ces embouts étant légèrement plus lourds en raison de leur densité métallique supérieure.
Sous-estimer l’importance de la certification et de la norme de qualité
Les certifications constituent un gage de fiabilité que trop d’acheteurs ignorent au profit du prix. Les embouts Torx pour vissage à choc doivent répondre à des normes précises, notamment la norme DIN 3126 pour les emmanchements et la norme ISO 10664 pour les profils Torx. Ces standards garantissent une compatibilité universelle et des tolérances dimensionnelles strictes.
Un embout non certifié présente des risques multiples. Les dimensions peuvent varier légèrement, provoquant un jeu dans la vis qui accélère l’usure et compromet la transmission du couple. La dureté du métal peut être insuffisante ou excessive, entraînant respectivement une déformation rapide ou une fragilité cassante. Les tests de résistance aux chocs, obligatoires pour obtenir les certifications, sont simplement absents des processus de fabrication low-cost.
Les fabricants réputés soumettent leurs produits à des batteries de tests incluant des milliers de cycles de vissage-dévissage, des mesures de couple de rupture et des analyses métallographiques. Ces contrôles qualité ont un coût qui se répercute sur le prix final, mais garantissent une performance constante. Un embout certifié coûte généralement 30 à 50 % plus cher qu’un produit sans label, mais sa durée de vie peut être trois à cinq fois supérieure.
Les labels à rechercher prioritairement
| Certification | Garantie apportée | Domaine d’application |
|---|---|---|
| DIN 3126 | Compatibilité emmanchement | Porte-embouts universels |
| ISO 10664 | Profil Torx conforme | Ajustement vis-embout |
| ISO 1173 | Dimensions emmanchement hexagonal | Mandrins standards |
| Marquage fabricant | Traçabilité production | Garantie commerciale |
Choisir la mauvaise taille ou le mauvais profil Torx
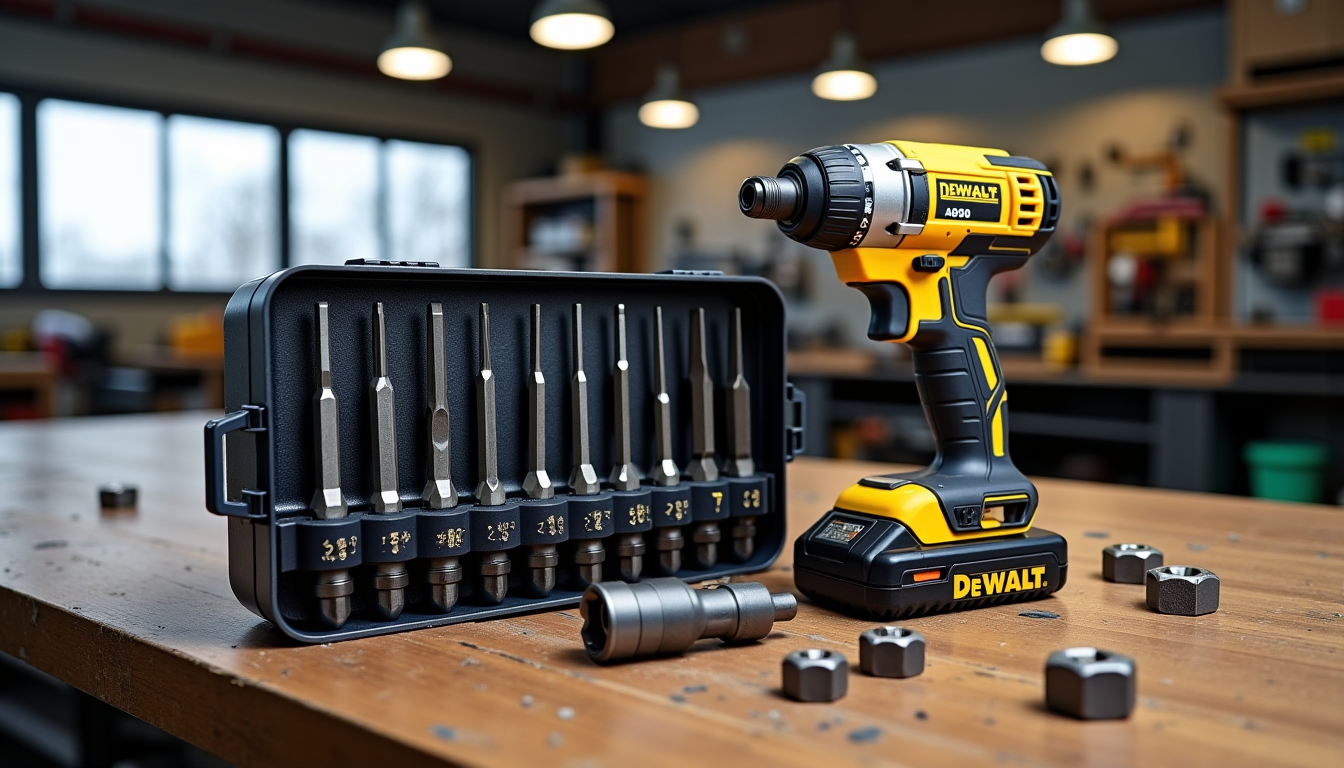
La nomenclature Torx utilise des désignations précises (T10, T15, T20, T25, T30, T40, etc.) qui correspondent à des dimensions spécifiques. Une erreur d’un seul numéro suffit à compromettre le vissage. Un embout T25 utilisé sur une vis T27 provoque un jeu qui arrondit les pans de la vis, rendant son extraction ultérieure problématique. À l’inverse, forcer un embout T30 dans une vis T25 risque de fissurer la tête de vis ou l’embout lui-même.
La complexité s’accroît avec l’existence de variantes Torx. Le Torx Plus, identifié par le suffixe « IP » (Internal Plus), présente un profil optimisé qui augmente la surface de contact de 25 % comparé au Torx standard. Le Torx Tamper Resistant (ou Torx à trou central) requiert des embouts spécifiques dotés d’une goupille centrale. Utiliser un embout Torx classique sur ces vis de sécurité s’avère impossible.
Les professionnels travaillant sur des équipements variés doivent constituer un assortiment complet. Les tailles les plus courantes en vissage à choc sont T20, T25, T27 et T30, qui couvrent environ 80 % des applications courantes dans le bâtiment, l’automobile et l’industrie. Les tailles extrêmes (T6 à T15 pour l’électronique, T40 à T100 pour la mécanique lourde) nécessitent des embouts spécialisés rarement disponibles dans les coffrets standards.
Méthode infaillible pour déterminer la bonne taille
Face à une vis Torx dont vous ignorez la taille, procédez par élimination progressive. Commencez par un embout légèrement sous-dimensionné : s’il entre trop facilement avec du jeu, passez à la taille supérieure. L’embout correct doit s’insérer avec une légère résistance, sans forcer, et tenir dans la vis par simple friction. Investir dans une jauge Torx, disponible pour quelques euros, élimine toute approximation et prévient les erreurs coûteuses.
Privilégier le prix au détriment de la durabilité
Le réflexe d’achat basé uniquement sur le prix constitue une fausse économie dans le domaine des embouts pour vissage à choc. Un lot de dix embouts bas de gamme à cinq euros peut sembler avantageux face à un lot équivalent à vingt euros. Pourtant, l’analyse du coût par cycle d’utilisation révèle une réalité différente. Les embouts économiques nécessitent un remplacement après 200 à 500 cycles, tandis que les produits professionnels dépassent régulièrement 5000 cycles.
La métallurgie explique ces écarts de performance. Les embouts économiques utilisent des aciers au carbone basiques, parfois simplement trempés en surface. Les produits haut de gamme emploient des aciers alliés au chrome-vanadium ou au chrome-molybdène, traités dans la masse. Cette différence de composition se traduit par une résistance à l’usure abrasive supérieure et une meilleure absorption des chocs.
Un artisan réalisant 50 vissages par jour avec des embouts bas de gamme dépensera environ 150 euros par an en remplacements, contre 40 euros avec des embouts professionnels. Sur trois ans, l’économie atteint 330 euros, sans compter le temps perdu en changements d’embouts et les vis abîmées.
Au-delà de l’aspect financier, les embouts de qualité médiocre présentent des risques opérationnels. Leur rupture brutale peut projeter des fragments métalliques, blesser l’utilisateur ou endommager la pièce travaillée. Dans les environnements professionnels, ces incidents entraînent des arrêts de production coûteux et des non-conformités inacceptables.
Calculer le coût réel d’un embout
Pour évaluer objectivement un achat, divisez le prix par le nombre de cycles garantis ou estimés. Un embout à deux euros tenant 300 cycles coûte 0,0067 euro par utilisation. Un embout à cinq euros tenant 3000 cycles revient à 0,0017 euro par utilisation, soit quatre fois moins cher à l’usage. Cette approche rationnelle évite les achats impulsifs et oriente vers les produits offrant le meilleur rapport qualité-prix sur la durée.
Ignorer la compatibilité avec son outillage existant
Les embouts Torx pour vissage à choc existent avec différents types d’emmanchement : hexagonal de 6,35 mm (1/4″), hexagonal de 10 mm (3/8″), carré de 12,5 mm (1/2″) ou emmanchement spécifique pour porte-embouts magnétiques. Acheter des embouts incompatibles avec son mandrin ou son porte-embouts représente une erreur frustrante qui nécessite l’acquisition d’adaptateurs ou le remplacement complet du lot.
Les visseuses à choc compactes utilisent majoritairement l’emmanchement hexagonal de 6,35 mm, standard universel pour les travaux légers à moyens. Les visseuses à choc plus puissantes, notamment les modèles pneumatiques professionnels, emploient des emmanchements carrés de 12,5 mm pour transmettre des couples supérieurs sans glissement. Vérifier la documentation de votre outil avant tout achat évite les incompatibilités.
La longueur de l’embout constitue un autre paramètre crucial. Les embouts standards mesurent généralement 25 mm, suffisants pour la majorité des applications. Les embouts longs (50, 75 ou 100 mm) permettent d’atteindre des vis en retrait ou dans des espaces confinés. Les embouts extra-courts facilitent le travail dans des zones exiguës où un embout standard heurterait les parois environnantes. Sélectionner la longueur appropriée optimise l’ergonomie et la précision du vissage.
Vérifications préalables indispensables
- Mesurer le diamètre de l’emmanchement de votre porte-embouts ou mandrin avec un pied à coulisse
- Consulter le manuel d’utilisation de votre visseuse pour identifier le type d’emmanchement recommandé
- Évaluer les profondeurs de vissage habituelles pour déterminer la longueur d’embout nécessaire
- Vérifier la présence d’un système de blocage magnétique ou mécanique nécessitant des embouts avec gorge
- Tester un embout individuel avant d’acheter un lot complet si possible
Tout comme le choix d’embouts Torx de qualité nécessite rigueur et précision dans la sélection des outils adaptés, d’autres domaines artisanaux exigent la même attention aux détails et aux méthodes appropriées. Si vous appréciez les processus techniques minutieux, vous pourriez être intéressé par notre guide pour fabriquer du chocolat artisanal en suivant une méthode complète, qui partage cette même philosophie de précision et de savoir-faire.
Faire les bons choix pour un équipement durable et performant
L’achat d’embouts Torx pour vissage à choc mérite une approche méthodique qui dépasse la simple considération du prix affiché. Les cinq erreurs examinées montrent que la performance à long terme dépend de critères techniques précis : adéquation avec le type de vissage, conformité aux normes, exactitude dimensionnelle, qualité métallurgique et compatibilité avec l’outillage existant.
Les professionnels avisés privilégient les fabricants reconnus qui publient les spécifications complètes de leurs produits, offrent des garanties claires et maintiennent une traçabilité de production. Ces marques investissent dans la recherche métallurgique et les processus de fabrication avancés, garantissant des embouts capables de supporter les contraintes extrêmes du vissage à choc répétitif. Le surcoût initial se trouve rapidement compensé par la réduction des remplacements et l’amélioration de la productivité.
Constituer progressivement un assortiment d’embouts de qualité, en commençant par les tailles les plus utilisées dans votre activité, représente une stratégie d’investissement judicieuse. Chaque embout correctement sélectionné devient un outil fiable qui contribue à la qualité de votre travail et à la satisfaction de vos clients. La connaissance des pièges à éviter transforme l’achat d’accessoires apparemment banals en décision technique éclairée, gage de professionnalisme et d’efficacité opérationnelle.